ตัดเหล็กแล้วขอบไม่เรียบ มีครีบ และขนาดคลาดเคลื่อน เกิดจากอะไร? เลือกวิธีตัดเหล็กอย่างไรให้ได้งานคุณภาพ
ในกระบวนการผลิตชิ้นส่วนเหล็ก ปัญหาที่โรงงานและผู้ประกอบการมักพบเจอคือ เมื่อตัดเหล็กออกมาแล้วขอบชิ้นงานไม่เรียบ มีครีบโลหะ ขนาดคลาดเคลื่อน หรือเกิดความร้อนสะสมจนทำให้ชิ้นงานเสียรูป ปัญหาเหล่านี้ไม่เพียงส่งผลต่อความสวยงาม แต่ยังอาจกระทบต่อขั้นตอนการประกอบ การเชื่อม และคุณภาพของผลิตภัณฑ์ขั้นสุดท้าย
โดยเฉพาะงานที่ต้องตัดเหล็กตามแบบ งานผลิตชิ้นส่วนเครื่องจักร และงานโครงสร้างที่ต้องการความแม่นยำ การเลือกวิธีตัดเหล็กให้เหมาะสมจึงเป็นเรื่องสำคัญ
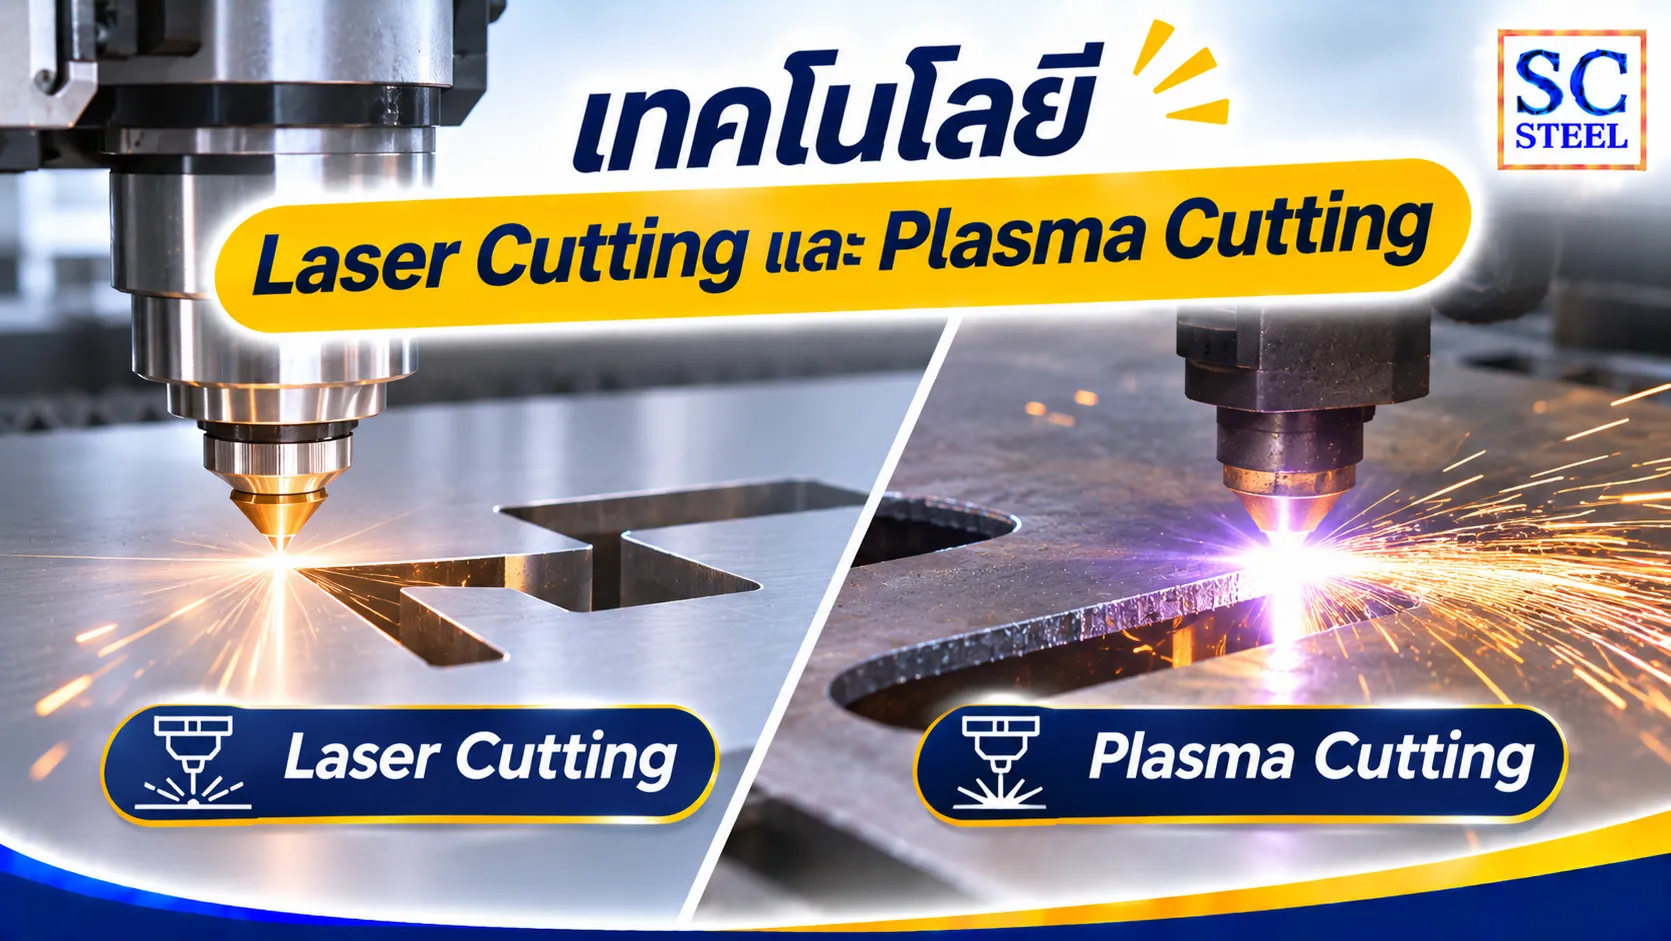
ปัจจุบันมีเทคโนโลยีตัดโลหะที่ได้รับความนิยม เช่น Laser Cutting และ Plasma Cutting ซึ่งมีความสามารถแตกต่างกันตามความหนาของวัสดุและลักษณะของงาน
บทความนี้จะพาไปทำความเข้าใจสาเหตุของปัญหา พร้อมแนะนำวิธีเลือกเทคโนโลยีตัดเหล็กให้เหมาะกับงานอุตสาหกรรม
1. ทำไมตัดเหล็กแล้วขอบไม่เรียบ มีครีบติดอยู่?
ปัญหาขอบเหล็กไม่เรียบหรือมีครีบโลหะ (Burr) หลังการตัด เกิดขึ้นได้จากหลายสาเหตุ โดยเฉพาะการตั้งค่าการทำงานของเครื่องจักรและความเหมาะสมระหว่างเครื่องตัดกับวัสดุ
สาเหตุที่พบบ่อย ได้แก่
- ความเร็วในการตัดไม่เหมาะสมกับความหนาของเหล็ก
- กำลังของเครื่องตัดไม่เพียงพอ
- แรงดันแก๊สหรือชนิดแก๊สช่วยตัดไม่เหมาะสม
- หัวตัดหรือหัวฉีดมีการสึกหรอ
- การตั้งค่าพลังงานและระยะห่างของหัวตัดไม่เหมาะสม
วิธีแก้ไข: ควรตรวจสอบสภาพเครื่องจักรและปรับพารามิเตอร์ให้เหมาะกับชนิดและความหนาของวัสดุ หากเป็นงานที่ต้องการความเรียบร้อยและความแม่นยำสูง สามารถพิจารณาใช้เทคโนโลยี Laser Cutting ซึ่งให้แนวตัดที่แคบและมีความละเอียดสูงเมื่อใช้พารามิเตอร์ที่เหมาะสม
2. ตัดเหล็กแล้วขนาดไม่ตรงตามแบบ เกิดจากอะไร?
อีกหนึ่งปัญหาสำคัญในงานผลิตคือชิ้นงานที่ตัดออกมามีขนาดไม่ตรงตามแบบที่กำหนด ส่งผลให้ไม่สามารถนำไปประกอบกับชิ้นส่วนอื่นได้พอดี
สาเหตุอาจเกิดจาก
- เครื่องจักรไม่ได้รับการปรับเทียบอย่างเหมาะสม
- ความคลาดเคลื่อนของระบบควบคุมการเคลื่อนที่
- การวางตำแหน่งวัสดุไม่ถูกต้อง
- การขยายตัวจากความร้อนระหว่างกระบวนการตัด
- การกำหนดค่าความคลาดเคลื่อนในแบบงานไม่สอดคล้องกับกระบวนการผลิต
วิธีแก้ไข: หากชิ้นงานต้องการความแม่นยำสูง เช่น แผ่นเหล็กเจาะรูสำหรับประกอบเครื่องจักร หรือชิ้นส่วนที่มีรูปทรงซับซ้อน ควรพิจารณาใช้ระบบ CNC Laser Cutting ที่สามารถควบคุมแนวตัดตามแบบดิจิทัลได้
นอกจากนี้ ควรกำหนดค่าความคลาดเคลื่อนที่ยอมรับได้ (Tolerance) ให้ชัดเจนตั้งแต่ขั้นตอนออกแบบ
3. เหล็กหนาตัดยาก ควรเลือกใช้เครื่องตัดแบบไหนดี?
การตัดเหล็กที่มีความหนามากจำเป็นต้องใช้เครื่องจักรที่มีกำลังเพียงพอ หากเลือกเครื่องตัดไม่เหมาะสม อาจทำให้เกิดปัญหาตัดไม่ขาด แนวตัดไม่สม่ำเสมอ และใช้เวลาผลิตมากกว่าที่ควร
เทคโนโลยีที่นิยมใช้ในงานตัดเหล็กมี 2 ประเภทหลัก ได้แก่
Plasma Cutting
ใช้พลาสมาอุณหภูมิสูงในการหลอมละลายโลหะบริเวณแนวตัด เหมาะกับงานตัดเหล็กที่มีความหนาปานกลางถึงมาก โดยความสามารถขึ้นอยู่กับกำลังเครื่องจักร
จุดเด่น:
- เหมาะกับงานตัดเหล็กแผ่นหนา
- รองรับงานตัดชิ้นส่วนขนาดใหญ่
- มีความรวดเร็วในงานตัดหลายประเภท
- เหมาะกับงานโครงสร้างและอุตสาหกรรมหนัก
Laser Cutting
ใช้ลำแสงเลเซอร์พลังงานสูงในการตัดวัสดุ เหมาะกับงานที่ต้องการความแม่นยำและรายละเอียดของชิ้นงาน
จุดเด่น:
- ให้แนวตัดแคบและละเอียด
- เหมาะกับงานที่มีรูปทรงซับซ้อน
- สามารถควบคุมขนาดชิ้นงานได้อย่างแม่นยำ
- ลดขั้นตอนการเก็บรายละเอียดในหลายกรณี
การเลือกใช้เทคโนโลยีทั้งสองประเภทควรพิจารณาความหนาเหล็ก กำลังเครื่องจักร คุณภาพแนวตัด และต้นทุนต่อชิ้นงานร่วมกัน
4. ตัดเหล็กแล้วชิ้นงานโก่งหรือบิดงอ เกิดจากอะไร?
การใช้ความร้อนในการตัดโลหะอาจทำให้เกิดความเค้นจากความร้อน (Thermal Stress) และการเปลี่ยนรูปของวัสดุ โดยเฉพาะชิ้นงานที่มีความหนาน้อยหรือมีรูปทรงที่ไวต่อความร้อน
ปัจจัยที่เกี่ยวข้อง ได้แก่
- ความร้อนสะสมในบริเวณที่ตัด
- การจัดลำดับแนวตัดไม่เหมาะสม
- การยึดจับวัสดุไม่มั่นคง
- ความหนาและรูปทรงของวัสดุ
- พลังงานความร้อนที่ใช้มากเกินความจำเป็น
วิธีแก้ไข: ควรเลือกพารามิเตอร์การตัดที่เหมาะสม วางแผนลำดับการตัด และใช้วิธียึดจับวัสดุให้เหมาะกับชิ้นงาน
สำหรับงานที่ต้องการควบคุมความร้อนและลดการเสียรูป ควรเลือกเทคโนโลยีที่เหมาะกับความหนาของวัสดุ โดย Laser Cutting อาจเป็นตัวเลือกที่ดีสำหรับงานแผ่นบางถึงหนาตามขีดความสามารถของเครื่องจักร
5. เหล็กแบบไหนเหมาะกับงานตัดเลเซอร์และพลาสมา?
นอกจากการเลือกเครื่องจักรแล้ว การเลือกชนิดเหล็กก็มีผลต่อคุณภาพของงานตัดเช่นกัน เนื่องจากเหล็กแต่ละเกรดมีส่วนประกอบทางเคมีและคุณสมบัติทางกายภาพแตกต่างกัน
หนึ่งในวัสดุที่นิยมใช้ในงานอุตสาหกรรมคือ เหล็กเหนียว SS400 ซึ่งเป็นเหล็กโครงสร้างคาร์บอนทั่วไปตามมาตรฐาน JIS G 3101
SS400 มีคุณสมบัติเด่นด้านความแข็งแรงและความเหนียว สามารถนำไปตัด เจาะ เชื่อม และแปรรูปเป็นชิ้นส่วนโครงสร้างได้หลากหลาย
ตัวอย่างงานที่นำ SS400 ไปใช้ ได้แก่
- แผ่นเหล็กสำหรับผลิตชิ้นส่วนเครื่องจักร
- แผ่นฐานสำหรับงานโครงสร้าง
- แผ่นเหล็กสำหรับงานประกอบ
- ชิ้นส่วนเหล็กสำหรับงานก่อสร้าง
- แผ่นเหล็กตัดตามแบบ CAD
สำหรับการตัด SS400 สามารถเลือกใช้ทั้ง Laser Cutting และ Plasma Cutting ได้ โดยพิจารณาจากความหนาและข้อกำหนดด้านคุณภาพของชิ้นงาน
6. เลือกวิธีตัดเหล็กอย่างไรให้คุ้มค่ากับต้นทุนการผลิต?
การเลือกเทคโนโลยีตัดเหล็กไม่ควรพิจารณาเฉพาะราคาค่าตัด แต่ควรคำนึงถึงต้นทุนทั้งหมดในกระบวนการผลิต
สิ่งที่ควรพิจารณา ได้แก่
- ความหนาของเหล็กที่ต้องการตัด
- ความแม่นยำของขนาดและรูปทรง
- จำนวนชิ้นงานที่ต้องการผลิต
- ความเรียบร้อยของขอบหลังการตัด
- ค่าใช้จ่ายในการเก็บผิวและปรับแต่งชิ้นงาน
- ระยะเวลาในการผลิตและส่งมอบ
หากเป็นงานที่ต้องการรายละเอียดสูงและขนาดแม่นยำ Laser Cutting เป็นทางเลือกที่น่าสนใจ ส่วนงานตัดเหล็กแผ่นหนาหรืองานโครงสร้างขนาดใหญ่ Plasma Cutting อาจตอบโจทย์ได้ดีกว่า
การเลือกกระบวนการให้เหมาะสมตั้งแต่ต้นจะช่วยลดการสูญเสียวัสดุและควบคุมต้นทุนการผลิตในระยะยาว
สอบถามราคาเหล็กกับเสริมชัยสตีล
เสริมชัยสตีลตั้งอยู่ที่ 29 ซอยเอกชัย 128 แขวงบางบอนเหนือ เขตบางบอน กรุงเทพมหานคร 10150 พร้อมให้บริการสอบถามสินค้าและรายละเอียด การสั่งซื้อเหล็กและโลหะอุตสาหกรรม
โทรศัพท์: 02-496-1921 หรือ 094-666-9524
อีเมล: [email protected]